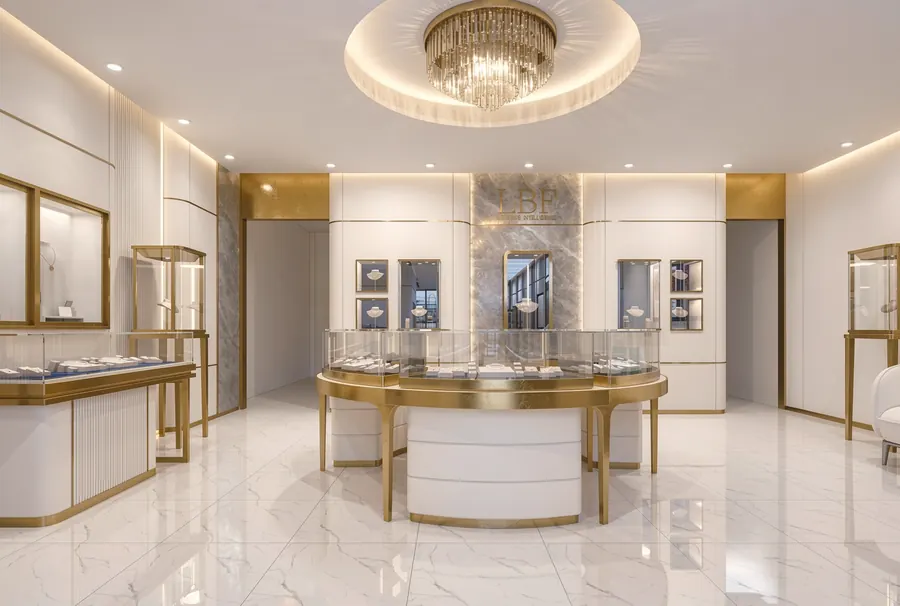
Une visite d’une usine de vitrines à Guangzhou n’est pas une visite de showroom. Chez un véritable partenaire de fabrication, vous verrez l’acier être découpé, le verre être poli et les LED être câblées avant qu’une vitrine finie n’atteigne le sol de vente d’un client. Si vous vous approvisionnez en vitrines pour bijoux, montres ou musées, comprendre ce qui se passe entre la confirmation de commande et le chargement du conteneur vous en dit plus sur la qualité que n’importe quelle photo de catalogue. Cet article vous guide à travers ce que vous devriez vous attendre à voir lors d’une visite d’usine typique, y compris les postes, les tolérances et les tests qui distinguent un fournisseur fiable d’un bureau de trading avec un entrepôt loué.
Avant votre arrivée : une visite qui prend deux à trois heures
Une usine de vitrines bien gérée occupe 3 000 à 8 000 mètres carrés et emploie 60 à 150 personnes, avec une production organisée en ligne droite : stockage des matières premières, découpe, soudage et formage, finition de surface, peinture ou placage, assemblage, travaux électriques, contrôle qualité, emballage et chargement. Une visite significative de ce flux prend deux à trois heures, plus longtemps si vous souhaitez inspecter les matériaux entrants ou examiner un échantillon sous les lumières de travail. Demandez que la visite soit programmée pendant les heures de production, pas un après-midi calme où les machines sont à l’arrêt.
Apportez trois choses : les dessins ou rendus 3D de votre projet, un échantillon des fixations existantes de votre magasin si vous en avez un, et une référence de couleur sous l’éclairage que vous utilisez réellement. L’éclairage d’usine est généralement blanc de 4 000 K à 6 000 K, donc une finition approuvée sur le sol de l’atelier peut paraître différente dans un intérieur de vente au détail chaleureux.
Poste 1 : tôle, découpe et formage de cadre
Le premier arrêt est généralement la zone métallique, où les cadres sont construits en acier laminé à froid, en acier inoxydable ou en aluminium. Recherchez des déclarations d’épaisseur que vous pouvez vérifier. Les cadres structurels pour une vitrine sont couramment en acier laminé à froid de 1,0 mm à 1,5 mm, tandis que les éléments décoratifs en acier inoxydable vont de 0,8 mm à 1,2 mm. Une usine qui garde des pieds à coulisse à chaque poste de travail est plus facile à auditer qu’une où l’épaisseur n’est indiquée que sur papier.
La découpe laser CNC traite les plaques de base, les supports de montage et les garnitures en acrylique ou en acier inoxydable. Lors d’une visite typique, vous verrez les écrans du logiciel d’imbrication, les bacs de chutes et les enregistrements de tolérance. Pour le commerce de détail de luxe, une tolérance d’équerrage du cadre de ±0,5 mm sur une vitrine de 1 200 mm est une référence réaliste. Demandez comment les chutes sont suivies ; des taux de rebut faibles indiquent généralement une programmation disciplinée.
Poste 2 : soudage, meulage et préparation de surface
La baie de soudage est l’endroit où vous en apprenez le plus sur la cohérence. Le soudage MIG est courant pour les cadres en acier, le TIG pour l’acier inoxydable où les marques de soudure doivent disparaître. Un atelier propre garde les gabarits et les fixations organisés afin que des vitrines identiques sortent identiques, vitrine après vitrine. Inspectez trois pièces du même lot : si les cordons de soudure, les rayons et les joints d’angle diffèrent sensiblement, cette variance apparaîtra dans un magasin avec dix comptoirs assortis.
Le meulage et le polissage suivent. Pour l’acier inoxydable très brillant, le polissage à la main peut prendre 20 à 40 minutes par mètre linéaire selon le profil. Sous une lumière forte, recherchez les marques de tourbillon et les lignes de ponçage qui n’apparaissent qu’à certains angles. C’est également à ce stade que vous pouvez demander comment l’usine protège les surfaces pendant le reste du processus, car les rayures sur l’acier poli sont la plainte la plus courante lors de l’inspection finale.
Poste 3 : peinture, placage et correspondance des couleurs
La finition détermine si une vitrine semble haut de gamme dans une boutique. La peinture en poudre, la peinture au four, l’électrodéposition (or, or rose, champagne, titane noir) et les revêtements PVD couvrent la plupart des demandes. Posez deux questions : l’épaisseur du revêtement et la norme de durabilité derrière. La peinture en poudre pour les fixations de détail est souvent de 60 à 100 microns, et les usines de qualité testent l’adhérence avec un test de quadrillage ou de pliage plutôt que de juger à l’œil.
La correspondance des couleurs doit être faite sous l’éclairage réel du commerce de détail — blanc chaud 3 000 K pour les bijoux, neutre 4 000 K pour les montres et les musées. Une cabine de lumière à densité neutre plus un bouton d’échantillon physique approuvé par vous évite le litige classique où l’or semble vert, ou le champagne semble beige, une fois les vitrines arrivées.
Poste 4 : verre, acrylique et assemblage
Les vitrines ne valent que par leurs parties transparentes. Vous devriez voir la découpe de verre trempé ou de verre à faible teneur en fer, le polissage des bords et, le cas échéant, le collage UV. Les spécifications courantes incluent du verre trempé de 6 mm, 8 mm ou 10 mm pour les panneaux, avec du verre à faible teneur en fer utilisé lorsque l’exactitude des couleurs du produit exposé importe. Le verre feuilleté de 6,38 mm ou 8,38 mm apparaît dans les travaux de musée et de haute sécurité.
L’assemblage est l’endroit où vous vérifiez les écarts, l’alignement, la quincaillerie et le fonctionnement des portes. Ouvrez et fermez vous-même les tiroirs et les portes. Un tiroir coulissant à ce stade devrait bouger avec une résistance contrôlée, sans cliquetis ni dérive. Les charnières, serrures et équerres doivent être de marque ou au moins traçables. Observez comment l’équipe manipule l’acrylique : le film protecteur doit rester jusqu’à la dernière étape possible, et le contrôle de la poussière compte plus que la plupart des acheteurs ne le réalisent.
Poste 5 : éclairage, tests électriques et vieillissement
L’éclairage est la différence entre une simple boîte et une vitrine de bijoux. Le câblage dans une usine sérieuse utilise des normes définies : les bandes LED basse tension fonctionnent couramment en 12 V ou 24 V via des connecteurs classés IP, séparés de l’alimentation secteur. Chaque canal doit être testé pour une température de couleur et une luminosité constantes avant la fermeture.
Les tests de vieillissement ou de rodage durent généralement 12 à 24 heures, parfois 48 heures pour les grands projets. Pendant la visite, demandez à voir le journal des tests, l’outil de mesure de la température de couleur et comment les pilotes défaillants ou les bandes clignotantes sont documentés. Ce seul poste en dit plus sur le risque après-vente que n’importe quelle phrase de garantie — l’éclairage d’une bijouterie fonctionne souvent 10 à 12 heures par jour, donc la gestion de la chaleur et la qualité des pilotes décident de vos coûts de maintenance.
Poste 6 : contrôle qualité, emballage et chargement
L’inspection finale doit suivre une liste de contrôle écrite, pas verbale. Attendez-vous à ce qu’une usine photographie chaque pièce, enregistre les dimensions, vérifie l’état du verre, compte les accessoires de quincaillerie et confirme la couleur de finition par rapport à l’échantillon approuvé. Demandez quel est le taux de rejet ; une usine expédiant des milliers de vitrines par an rapportera généralement un taux de réussite à l’inspection finale supérieur à 97 %.
L’emballage d’exportation importe lorsque les vitrines voyagent vers 30 pays ou plus. Une séquence standard comprend :
- Nettoyer la vitrine, retirer le film protecteur des surfaces de visualisation et étiqueter chaque composant.
- Envelopper le verre et les panneaux polis dans du coton perlé ou de la mousse plus des protecteurs d’angle.
- Placer la vitrine dans un plateau en mousse moulé sur mesure pour empêcher tout mouvement à l’intérieur de la boîte.
- Utiliser des cartons ondulés à 5 ou 7 couches avec cerclage et protège-bords.
- Ajouter un indicateur d’humidité et des sachets déshydratants pour le fret maritime.
- Filmer et cercler les cartons sur des palettes d’exportation ou les charger directement dans le conteneur avec calage.
Surveillez la zone d’emballage pour la séparation des commandes. Une quincaillerie mélangée pour une commande de 40 vitrines d’hôtel ou de musée cause des retards d’installation qui coûtent bien plus cher que les fixations elles-mêmes. Avant de partir, confirmez les délais par écrit : les vitrines de format standard peuvent être expédiées en 15 à 25 jours, tandis que les projets entièrement sur mesure avec échantillons et tours d’approbation nécessitent couramment 30 à 45 jours plus le transit.
Si vous visitez Libafang à Guangzhou, vous pouvez voir ces postes en séquence pour votre propre projet, y compris des échantillons de matériaux, des démonstrations d’éclairage et les exigences d’emballage pour votre destination. Envoyez vos dessins ou photos de référence et recevez un design et un devis gratuits avant de voyager — puis venez voir exactement comment la vitrine que vous commandez est construite.